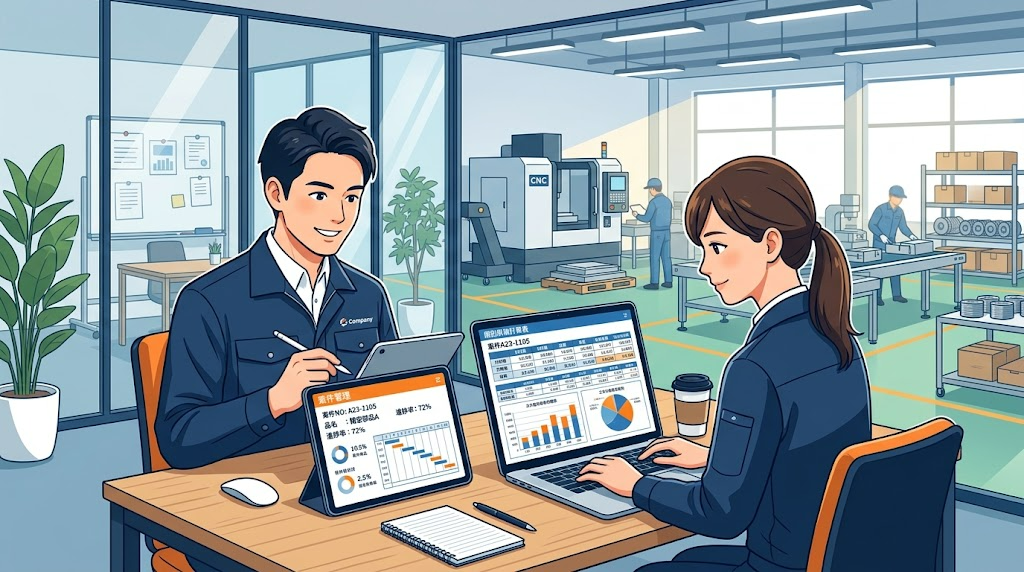
多能工化とは、一人の従業員が特定の工程や業務だけでなく、複数の工程や役割を担えるようにする体制づくりのことです。
製造業の現場では「一人一台」「一人一工程」の体制が長らく当たり前とされてきましたが、人手不足が深刻化する令和8年(2026年)現在、限られた人員で生産量と柔軟性を両立させる手段として、多能工化への関心が急速に高まっています。
ただし、多能工化は「とりあえず色々な作業を覚えさせる」だけでは定着せず、むしろ現場の混乱や離職を招くケースも少なくありません。
本記事では、中小製造業の現場を数多く見てきた中小企業診断士の立場から、多能工化の定義や類似用語との違いを整理したうえで、スキルマップの作成方法や評価制度との連動といった実践的な進め方、そして多能工化が「進まない」「失敗する」現場に共通する落とし穴と、その効果を粗利改善につなげる数値管理の視点まで、具体例を交えて解説します。
「あの人が休むと現場が止まる」——多能工化が求められる中小製造業のリアル
多能工化という言葉を検討する前に、まずは現場で実際に何が起きているのかを確認しておきましょう。属人化のリスクと、増員に頼れない人手不足という、二つの現実的な課題から見ていきます。
属人化した現場が抱える怖さ
中小製造業の経営者や現場責任者から、こんな相談を受けることが少なくありません。
「特定のベテラン社員にしか対応できない工程があり、その人が急に休むと生産計画そのものが狂ってしまう」というものです。
多品種少量生産が中心の中小工場ほど、工程ごとに専任の担当者が固定されがちで、結果として一人ひとりが持つ技能がブラックボックス化してしまいます。
これは属人化と呼ばれる状態で、退職や休職といった突発的な変化に対して現場が極めて脆くなる原因になります。
実際、ベテラン社員の定年退職や急な離職をきっかけに、特定の工程の生産性が一時的に半分以下に落ち込んだという声も珍しくありません。
ある樹脂加工業の事例では、検査工程を一人のパート社員が長年一手に担っていましたが、その方の退職後、後任の教育に3か月以上を要し、その間は出荷検査のために製造ラインそのものを一時的に止めざるを得ない状況が続きました。
属人化は日常の業務が回っている間は問題として顕在化しにくいため、経営者が気づいたときにはすでに手遅れになっているケースが多いのです。
増員できない時代に、既存の人員でどう対応するか
少子高齢化により、製造業の有効求人倍率は高止まりが続いており、必要な人数を採用できる保証はどこにもありません。
厚生労働省の統計を見ても製造業の人手不足感は根強く、経営者としては「増員」だけに頼らない生産体制づくりが避けて通れないテーマになっています。
こうした状況下で注目されているのが、今いる従業員一人ひとりが担える業務の幅を広げる多能工化です。
増員をせずとも、繁閑や欠員に応じて人員を柔軟に配置できるようになれば、生産計画の安定性が増すだけでなく、残業や外注に頼らずに済む分だけ粗利の改善にもつながります。
組織エンゲージメントと粗利の関係について詳しく知りたい方はこちらもおすすめです
従業員エンゲージメントとは?中小製造業の粗利と定着率を高める組織開発の実践ステップ
多能工化とは?意味と混同されやすい類似用語との違い
現場が抱える課題を踏まえたうえで、そもそも多能工化とは何を指すのか、混同されやすい言葉との違いも含めて整理しておきます。
多能工化の定義とねらい
多能工化とは、一人の作業者が複数の工程や機械、業務を担当できるように育成し、状況に応じて柔軟に配置転換できる体制を整えることを指します。
もともとはトヨタ生産方式の中で生まれた考え方で、工程間の負荷のばらつきを吸収し、少ない人数でラインを止めずに回すための仕組みとして発展してきました。
単に「いろいろな仕事を覚えさせる」ことが目的ではなく、欠員時の生産継続性、繁閑に応じた人員配置の柔軟性、そして特定の担当者への依存によるリスクの分散が本来のねらいです。
「多能化」「ジョブローテーション」「OJT」との違い
多能工化と混同されやすい言葉に、多能化、ジョブローテーション、OJTがあります。
多能化は本来、製造業に限らずあらゆる業種で使われる広い概念で、多能工化はそのうち製造現場の「工」(作業者)を対象にした呼び方だと理解しておくとよいでしょう。
一方、ジョブローテーションは主に人材育成やキャリア形成を目的として定期的に部署や職務を異動させる制度であり、必ずしも複数の技能を同時並行で維持することを目指すものではありません。
OJTは現場で実務を通じて指導する教育手法そのものを指し、多能工化を実現するための一つの手段にすぎません。
それぞれの違いを整理すると、次の表のようになります。
| 用語 | 主な目的 | 対象範囲 | 技能の並行保持 |
|---|---|---|---|
| 多能工化 | 欠員対応・柔軟な人員配置 | 主に製造現場の作業者 | 複数の技能を同時に維持する |
| 多能化 | 業種を問わず幅広い業務対応力の向上 | 全業種・全職種 | 業務範囲は広いが同時維持は前提としない |
| ジョブローテーション | 人材育成・キャリア形成 | 部署・職務全般 | 異動のたびに従事する業務が入れ替わる |
| OJT | 実務を通じた技能習得 | 個別の技能・業務 | 多能工化を実現する手段の一つ |
多能工化を進める実践5ステップ
定義を押さえたところで、ここからは実際に多能工化を進めるための具体的な手順を見ていきます。思いつきで作業を割り振るのではなく、段階を踏んで進めることが成功の鍵になります。
ステップ1〜2:現状把握とスキルマップの作成
多能工化を成功させる最初の一歩は、思いつきで作業を割り振ることではなく、現状を正確に可視化することです。
まずステップ1として、工程ごとに「誰が」「どの作業を」「どのレベルでできるのか」を洗い出します。
次にステップ2として、その情報をスキルマップと呼ばれる一覧表にまとめます。
スキルマップは、縦軸に従業員名、横軸に工程や作業項目を並べ、習熟度を段階的に記号や数値で表す表です。
例えば、以下のような形式が実務でよく使われます。
| 従業員 | 組立工程A | 検査工程B | 梱包工程C | 設備段取り |
|---|---|---|---|---|
| Aさん | ◎(指導可) | ◎(指導可) | 〇(単独可) | △(要指導) |
| Bさん | 〇(単独可) | △(要指導) | ◎(指導可) | ×(未経験) |
| Cさん | △(要指導) | 〇(単独可) | 〇(単独可) | 〇(単独可) |
このように現状を数値・記号で可視化するだけで、「どの工程が特定の一人に依存しているか」「誰を優先的に育成すべきか」が一目で分かるようになります。
表を作る際は、評価基準(◎指導可、〇単独可、△要指導、×未経験など)を事前に従業員間で共有しておくことも大切です。
基準があいまいなままだと、評価する人によって同じ技能でも◎になったり〇になったりしてしまい、後の教育計画や評価制度への反映で不公平感を生む原因になります。
ステップ3〜5:教育計画・評価連動・効果の数値化
現状が見えたら、ステップ3として育成の優先順位と教育計画を立てます。
属人化リスクが最も高い工程、つまり対応できる従業員が一人しかいない工程から優先的に育成対象とするのが基本です。
ステップ4では、習得した技能を人事評価や手当に反映する仕組みを設計します。
後述しますが、この評価連動を省略してしまうと、多能工化はほぼ確実に停滞します。
最後にステップ5として、多能工化がもたらす効果を定期的に数値で確認します。
具体的には、以下のような指標を月次や四半期ごとに追跡するとよいでしょう。
- 対応可能工程数:一人あたりが単独で対応できる工程の数
- 欠員時生産継続率:欠員が出た際に生産計画をどの程度維持できたか
- 残業時間・外注費の増減:多能工化前後での比較
- 教育投資に対する効果:かけた教育時間・手当と、削減できたコストの比較
多能工化を含めた付加価値生産性の高め方を体系的に知りたい方はこちらもおすすめです
付加価値生産性とは?意味・計算式から中小製造業が現場で利益を増加させる手順まで徹底解説
多能工化が「進まない」「失敗する」現場に共通する3つの落とし穴
手順どおりに進めていても、現場では思うように多能工化が定着しないことがあります。ここでは、多くの企業に共通する3つの落とし穴を確認しておきましょう。
落とし穴①:目的が曖昧なまま「作業を増やすだけ」になる
多能工化がうまく進まない現場の多くに共通するのが、目的があいまいなまま「とりあえずいろんな作業を覚えてもらう」という進め方です。
何のために技能の幅を広げるのか、優先順位はどこにあるのかが従業員に共有されていないと、現場からは「仕事が増えただけ」「なぜ自分だけ多くを覚えさせられるのか」といった不満が出やすくなります。
目的が欠員対応なのか、繁閑対応なのか、特定工程のボトルネック解消なのかを先に明確にし、それに沿って優先順位を決めることが欠かせません。
落とし穴②:評価・賃金制度と連動していない
多能工化に伴う教育や配置転換は、従業員にとって明確な負荷の増加です。
にもかかわらず、習得した技能が評価や賃金にまったく反映されない場合、従業員のモチベーションは長続きしません。
実際、「多能工化 給料 上がらない」といった検索が一定数存在することからも分かるように、努力が処遇に結びつかないことへの不満は現場でよく聞かれる声です。
多能工手当を新設する、スキルマップの習熟度を人事評価の項目に組み込むなど、努力が見える形で報われる制度とセットで進める必要があります。
落とし穴③:ベテラン社員の心理的な抵抗感
長年特定の工程を担ってきたベテラン社員ほど、多能工化に対して無意識の抵抗を示すことがあります。
自分にしかできない仕事があることが、社内での立場や存在価値の拠り所になっているケースがあるためです。
技能を他の従業員に教えることを「自分の価値が薄まる」と感じてしまうと、指導が形だけになったり、重要なコツを意図的に教えなかったりすることも起こり得ます。
ベテラン社員には、技能を教えること自体を評価する仕組み、例えば指導手当や「教える人」という役割の明確化を用意し、新たな価値を提示することが有効です。
こうした3つの落とし穴に共通するのは、多能工化を単なる「技能習得の取り組み」として現場任せにしてしまい、経営としての目的設定や制度設計を後回しにしている点です。
うまくいっている企業ほど、多能工化を人事制度・生産管理と一体で設計しています。
多能工化の効果を粗利改善につなげる数値管理
落とし穴を避けながら多能工化を進めたとしても、その効果を正しく測定できなければ次の投資判断にはつながりません。最後に、粗利改善に結びつけるための数値管理の視点を解説します。
「稼働率」ではなく「時間あたり付加価値」で効果を測る
多能工化の効果を測る際、稼働率だけを見てしまうと本質を見誤ります。
全員が常にフル稼働している状態を目指すのではなく、限られた人員でどれだけの付加価値を生み出せているかを見るべきです。
具体的には、付加価値額を総労働時間で割った「時間あたり付加価値」を指標にすると、多能工化によって欠員時の生産ロスがどれだけ減ったか、残業や外注に頼らずに済んだ分がどれだけ利益に貢献したかを定量的に把握できます。
時間を軸にした現場管理をさらに深めたい方はこちらもおすすめです
製造業の付加価値を高める「標準時間管理」|人口減少・コスト高時代を生き抜く戦略
多能工化投資の採算を見える化する
教育にかけた時間や手当といったコストと、欠員対応・残業削減・外注削減によって得られた効果を、簡単な表で管理するだけでも投資対効果の説明力は大きく変わります。
例えば、従業員15名規模のある金属部品加工業では、検査工程を一人しか対応できなかった状態から二人が対応できる体制に育成した結果、繁忙期の外注検査費用を月あたり十数万円規模で削減できた例もあります。
こうした効果を継続的に数値で追いかけることが、経営層・現場の双方にとって多能工化を「やって終わり」にしないための鍵になります。
数値で効果を示すことができれば、次の育成投資への社内合意も得やすくなり、多能工化を一過性の取り組みではなく、継続する経営の仕組みとして根づかせることができます。
自社の原価・時間コストを可視化したい方は、無料のエクセル原価計算テンプレートをご活用ください
【無料】製造業向け エクセル原価計算テンプレート
まとめ|多能工化は「教育」ではなく「経営の仕組み」
ここまで、多能工化の定義から進め方、落とし穴、効果測定まで解説してきました。最後に、明日から取り組める第一歩を整理します。
まずは自社の「一人しか対応できない工程」を洗い出すことから
多能工化は一朝一夕に完成するものではなく、スキルマップの作成、教育計画、評価制度への反映、そして効果測定という一連の仕組みとして継続的に運用してこそ効果を発揮します。
まずは自社の現場で「その人がいないと止まる工程」がどこにあるかを洗い出すことから始めてみてください。
自社に合った進め方を専門家と一緒に整理する
どの工程から着手すべきか、評価制度をどう設計すべきかは、企業ごとの状況によって最適解が異なります。
自社だけで判断が難しい場合は、外部の専門家の視点を借りながら、優先順位や数値目標を整理することも一つの選択肢です。
問い合わせ
当サイトでは、中小製造業を対象に、
経営数値の整理、原価計算の考え方、利益構造の見直し、現場と経営の接続といった観点から、個別の状況に即した整理と助言を行っています。
無料相談を含め、原価計算に関する確認や、各種コンサルティングについての問い合わせを受け付けています。
課題が明確でなくても構いません。
現状の違和感や悩みを言語化するところから対応していますので、問い合わせページよりご連絡ください。
筆者紹介
吉岡翼(中小企業診断士)
付加価値創造ラボ主宰
中央大学法学部卒。独立系コンサルティングファームにて東証プライム上場企業から中小製造業の経営支援に従事。
独立後は、「人と企業の理想を、現実に変える力に」を理念に価格転嫁や生産性向上の支援に注力している。